magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hír
Mely acélanyagok alkalmasak cementbeton tégla öntőformák gyártására?
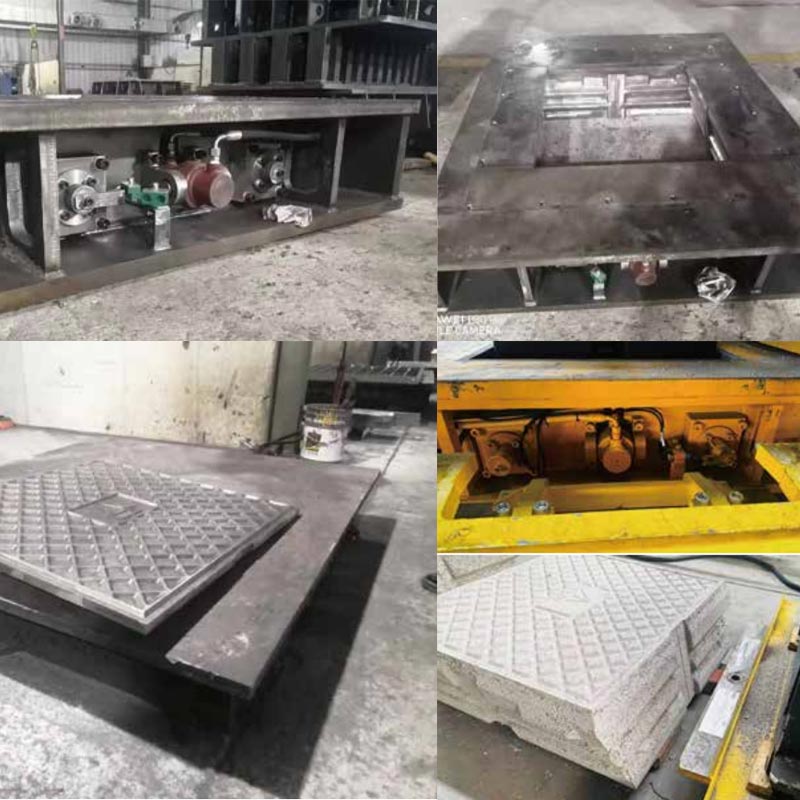
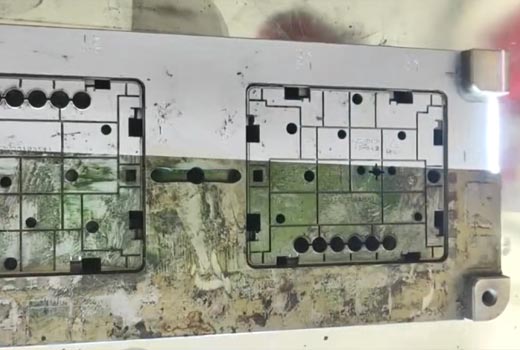
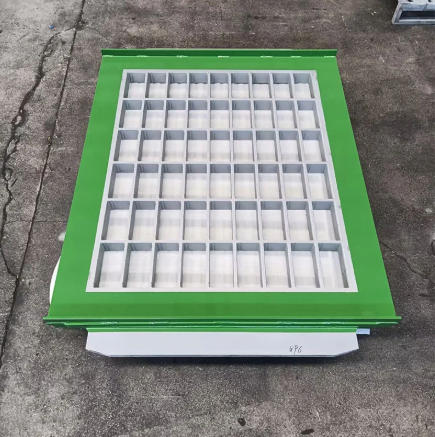
Az öntőforma cseréjére vonatkozó döntés előtt álló blokkgyár vezetője az acélminőségek zavaros skálájával szembesül. Az eredeti öntőforma 80 000 ciklust bírt ki, és a csereárajánlatban az "55# mangán acél" szerepel. Egy versenytárs beszállító „16 millió acélt” kínál alacsonyabb áron, egy harmadik pedig „vákuum-karburált ötvözött acélt” ajánl 100 000 ciklus garanciával. A specifikációk hasonlóak, de a teljesítménybeli különbségek nem. ACementbeton tégla formanem egy egyszerű acéllemez. Ez egy kopóalkatrész, amelynek ellenállnia kell a koptató aggregátumoknak, ellenállnia kell a nagyfrekvenciás vibrációnak, meg kell őriznie a méretpontosságot nyomás alatt, és több százezer alakítási ciklust kell túlélnie. A kiválasztott acél határozza meg, hogy az öntőforma eléri-e a névleges élettartamát, vagy idő előtt meghibásodik, a jó és a rossz forma közötti különbséget pedig a gyártási állásidőben, a blokkminőségi selejtekben és a csere gyakoriságában mérik.
Ez az útmutató azoknak a vásárlóknak készült, akiknek tájékozott döntést kell hozniuk a cementbeton tégla öntőformák gyártásához szükséges acélanyagokról. Összehasonlítjuk az iparban általánosan használt acélminőségeket, elmagyarázzuk a hőkezelés és a karburálás szerepét, megvitatjuk a keménység és a szívósság közötti kompromisszumot, és megadjuk a formabeszállító anyagigényeinek értékelési kritériumait. Részletes termékparamétereket is biztosítunk a PRO Industry Group Co., Ltd.-nél lévő gyárunkból, beleértve a formánkhoz használt anyagspecifikációkat és hőkezelési eljárásokat. Függetlenül attól, hogy üreges tömbökhöz, járólapokhoz, szegélykövekhez vagy speciális betontermékekhez készít formákat, ez az útmutató segít kiválasztani a gyártási feltételeknek és a költségcéloknak megfelelő formaanyagot.
Tartalomjegyzék
- 1. Melyek az általánosan használt acélminőségek a cementbeton tégla öntőformák gyártásában?
- 2. Miért még mindig a mangán acél a formakeretek iparági szabványa?
- 3. Mikor indokolja a vákuumkarburátorral ötvözött acél magasabb költségét?
- 4. Hogyan határozza meg a hőkezelés a keménység-szívósság egyensúlyt?
- 5. Melyek az anyagi kompromisszumok a költség és az élettartam között?
- 6. Hogyan értékeli a szerszámbeszállító anyagigényeit?
- 7. Mik a gyárunk legfontosabb termékparaméterei?
- 8. Gyakran Ismételt Kérdések (GYIK)
- 9. Következtetés
1. Melyek az általánosan használt acélminőségek a cementbeton tégla öntőformák gyártásában?
A cementbetontégla öntőformák gyártásában használt acélminőségek három nagy kategóriába sorolhatók: szerkezeti szénacélok, mangán acélok és ötvözött szerszámacélok. Szerkezeti szénacélokat, például Q235B-t és Q345B-t használnak a formakerethez és az alaplemezekhez, ahol az elsődleges követelmény a merevség és a hegeszthetőség, nem pedig a kopásállóság. Mangán acélokat, például 55 # mangánt (55 Mn) és 16 Mn (Q345) használnak a formaüreghez, a magrudakhoz és a szabotázsfejekhez, ahol kopásállóság és szívósság szükséges. Az olyan ötvözött szerszámacélokat, mint a 42CrMo, Cr12MoV és a Hardox, nagy kopású alkalmazásokhoz használják, vagy ahol a hosszabb élettartam magasabb anyagköltséget indokol. Az alábbi táblázat összefoglalja az egyes acélkategóriák jellemző alkalmazásait a cementbeton téglaformákban.
| Acél kategória | Tipikus fokozatok | Forma komponens | Elsődleges tulajdonság szükséges |
| Szerkezeti szénacél | Q235B, Q345B | Keret, alaplap | Merevség, hegeszthetőség |
| Mangán acél | 55Mn, 16Mn (Q345) | Üres, magrudak, szabotázsfej | Kopásállóság, szívósság |
| Ötvözött szerszámacél | 42CrMo, Cr12MoV, Hardox | Kopásálló betétek, magrúd | Nagy keménység, hosszabb élettartam |
atPRO Industry Group Co., Ltd., gyárunk az acélminőségeket az adott forma alkalmazás, a blokk típusa és a gyártási mennyiség alapján választja ki. Nem használunk egyetlen acélt minden formához, mert a kopási feltételek jelentősen eltérnek az üreges blokkgyártás, a burkolatgyártás és a járdaszegélygyártás között. Mérnöki csapatunk minden vásárlóval együttműködve meghatározza az optimális anyagspecifikációt a cementbeton tégla öntőformájához.
2. Miért még mindig a mangán acél a formakeretek iparági szabványa?
A mangán acél, különösen az 55 # mangán (55 Mn) és 16 Mn (Q345), több okból is a cementbeton tégla formakeretek és üregek iparági szabványa. Először is, kiváló egyensúlyt kínál a keménység és a szívósság között. Hőkezelés után 55Mn HRC 58-62 felületi keménységet érhet el, amely jó ellenállást biztosít a beton adalékanyag koptató hatásával szemben. Ugyanakkor a magja elég kemény marad ahhoz, hogy repedés nélkül elnyelje a szabotázsfej ütését és a blokkgép rezgését. Másodszor, könnyen elérhető és viszonylag gazdaságos az ötvözött szerszámacélokhoz képest. Harmadszor, jó hegeszthetősége van, ami lehetővé teszi nagy formakeretek gyártását és a kopott területek javítását.
Az 55Mn korlátja, hogy edzhetősége mérsékelt, és a hőkezelés figyelmen kívül hagyása esetén hajlamos lehet a repedésre a vízhűtés során. Ezért a hőkezelési folyamat ugyanolyan fontos, mint maga az acélminőség. Az 55Mn-ból rosszul szabályozott hőkezeléssel készült forma nem éri el teljes keménységét, vagy kioltó repedések keletkezhetnek benne, amelyek idő előtti tönkremenetelhez vezetnek. A 16Mn-t (Q345) gyakran használják a szabotázsfejhez és más alkatrészekhez, ahol a szívósság és a hegeszthetőség fontosabb, mint a maximális keménység. Az alábbi táblázat összehasonlítja az 55Mn és a 16Mn tulajdonságait penészes alkalmazásokhoz.
| Ingatlan | 55Mn | 16Mn (Q345) |
| Tipikus felületi keménység (hőkezelés után) | HRC 58-62 | HRC 58-62 (karburált) |
| Szívósság | Mérsékelt | Kiváló |
| Hegeszthetőség | Mérsékelt | Jó |
| A repedésveszély kioltása | Közepestől magasig | Alacsony |
| Tipikus formakomponens | Üres, magrudak | Szabotázsfej, keret |
Üzemünkben 55 milliót használunk a formaüreghez és a magrudakhoz, ahol a kopásállóság az elsődleges, és 16 milliót a szabotázsfej és a keretelemek esetében, ahol a szívósság fontosabb. Gondosan ellenőrizzük a hőkezelési folyamatot, hogy elérjük a megadott keménységet anélkül, hogy kioltó repedéseket okoznánk. Minőségellenőrző csapatunk minden gyártási tétel keménységét ellenőrzi.
3. Mikor indokolja a vákuumkarburátorral ötvözött acél magasabb költségét?
A vákuumos karburizálással ötvözött acél a prémium opció a cementbeton tégla öntőformák gyártásához. Ez akkor van megadva, ha a gyártási mennyiség nagy, az adalékanyag erősen koptató hatású, vagy a blokk kialakítása olyan szerszámot igényel, amely meghosszabbított élettartamon keresztül szűk mérettűréseket tart fenn. A karburálási folyamat kemény felületi réteget hoz létre (jellemzően HRC 60-65), amelynek mélysége 1,2-1,35 mm, miközben a mag szívós marad (HRC 33-40). Ez a "kemény héj, kemény mag" szerkezet a kulcsa a penész élettartamának meghosszabbításának. A kemény felület ellenáll a beton kopásállóságának, míg a kemény mag repedés nélkül elnyeli az ütést és a vibrációt. Az alábbi táblázat összehasonlítja a szabványos mangán acél és a vákuum-karburált ötvözött acél öntőformák teljesítményét.
| Paraméter | Szabványos mangán acél | Vákuum-karburizált ötvözött acél |
| Felületi keménység | HRC 58-62 (átkeményített vagy felületi) | HRC 60-65 (karburált ház) |
| Ügy mélysége | N/A | 1,2 - 1,35 mm |
| Magkeménység | HRC 33-40 (tipikus) | HRC 33-40 (vezérelt) |
| Tipikus élettartam | 50 000 - 80 000 ciklus | 90 000 - 100 000+ ciklus |
| Relatív költség | Alapvonal | 20-40%-kal magasabb |
A PRO-nál gyárunk vákuumos karburálást és integrált hőkezelést használ a prémium formájú termékcsaládunkhoz. A folyamatot egy német PE rendszer vezérli, amely valós időben figyeli a szén-dioxid potenciált és a ház mélységét. Betétkeménységünk eléri a 60-65 HRC-t, a karburáló réteg vastagsága pedig 1,2-1,35 mm. Ezt 100 000 ciklusig terjedő élettartam-garanciával támogatjuk burkolóformáinkra és 90 000 ciklusig az üreges blokkformáink esetében. A nagy mennyiségben termelő ügyfelek számára a karburált öntőforma magasabb kezdeti költségét ellensúlyozza a csökkentett cseregyakoriság és az alacsonyabb állásidő.
4. Hogyan határozza meg a hőkezelés a keménység-szívósság egyensúlyt?
A hőkezelés az a folyamat, amely során az acélt nyersanyagból kopásálló formakomponenssé alakítják. A cél egy olyan kemény felület elérése, amely ellenáll a kopásnak, miközben megtartja a kemény magot, amely ellenáll a repedésnek. A cementbeton téglaformák két leggyakoribb hőkezelési eljárása az átkeményedés és a karburálás. Az átkeményítés során az acélt ausztenitesítési hőmérsékletre melegítik, olajban vagy vízben hűtik, majd a kívánt keménységre temperálják. A karburálás magában foglalja az acél felmelegítését szénben gazdag atmoszférában, lehetővé téve a szén diffundálását a felületbe, majd az edzést és a temperálást. Az alábbi táblázat összehasonlítja ezeket a folyamatokat.
| Hőkezelés | Folyamat | Keménység elérve | Előny | Korlátozás |
| Átkeményedés | Melegítsd, oltsd, temperáld | HRC 58-62 (egységes) | Egyszerű, egységes tulajdonságok | A mag túl kemény, törékeny lehet |
| Carburizing | Hevítés szénatmoszférában, kioltás, temperálás | HRC 60-65 (felület), HRC 33-40 (mag) | Kemény felület, kemény mag | Bonyolultabb, magasabb költség |
| Nitridálás | Hevítés nitrogén atmoszférában | HRC 60-65 (felület) | Alacsony torzítás, nagy keménység | Vékony tok, nem nagy hatás érdekében |
Üzemünkben prémium öntőforma-alkatrészeinkhez vákuumos karburálást, szabványos mangán acél alkatrészeinkhez pedig szabályozott átkeményítést alkalmazunk. A hőkezelést követően kalibrált keménységmérőkkel és metallográfiai vizsgálattal ellenőrizzük a keménységet és a tok mélységét. Célunk annak biztosítása, hogy minden általunk gyártott cementbeton tégla öntőforma a megfelelő keménység-szívósság egyensúlyban legyen a tervezett alkalmazáshoz.
5. Melyek az anyagi kompromisszumok a költség és az élettartam között?
A cementbeton tégla öntőformák anyagának kiválasztásakor kompromisszumot kell kötni a kezdeti költség és az élettartam között. A szabványos mangán acél öntőformának alacsonyabb a kezdeti költsége, de rövidebb az élettartama. A vákuum-karburált ötvözött acélformák kezdeti költsége magasabb, de élettartama hosszabb és cseregyakorisága alacsonyabb. Az optimális választás a gyártási mennyiségtől, a blokk típusától és az állásidő költségétől függ. Az alábbi táblázat egy üreges tömböntőforma egyszerűsített teljes birtoklási költségének összehasonlítását mutatja be.
| Költségtényező | Szabványos mangán forma | Vákuumos karburált forma |
| Kezdeti penészköltség | Alapvonal | +30% |
| Élettartam (ciklusok) | 60 000 - 80 000 | 90 000 - 100 000 |
| Cserefrekvencia (500 000 ciklusonként) | 6-8 forma | 5 forma |
| Leállás cserénként | 4-8 óra | 4-8 óra |
| Teljes költség 500 ezer ciklusonként | Magasabb | Alacsonyabb |
A PRO Industry Group Co., Ltd.-nél ügyfeleinkkel azon dolgozunk, hogy felmérjük a teljes tulajdonlási költséget az adott termelési körülményeikhez. Egy nagy mennyiségben csiszoló adalékanyagot gyártó üzemben általában a vákuum-karburált forma a gazdaságosabb választás a berendezés élettartama során. Kisebb térfogatú vagy kevésbé koptató adalékanyaggal rendelkező üzemeknél elegendő lehet a szabványos mangánforma. Célunk, hogy segítsük ügyfeleinket kiválasztani azt az anyagot, amely működésükhöz a legjobb értéket nyújtja.
6. Hogyan értékeli a szerszámbeszállító anyagigényeit?
A szerszámbeszállító anyagigényeinek értékelése többet igényel, mint a specifikációs lap elolvasása. A vevőnek ellenőriznie kell az acél minőségét, a hőkezelési folyamatot, a keménységet, a tok mélységét és az élettartam garanciáját. A szállítónak képesnek kell lennie arra, hogy anyagtanúsítványokat, keménységi vizsgálati jelentéseket és referenciákat biztosítson a hasonló gyártási feltételekkel rendelkező ügyfelektől. Az alábbi táblázat összefoglalja az ellenőrzés lépéseit.
| Ellenőrzési lépés | Mit kell kérni | Miért számít |
| Acélminőség igazolása | Malomvizsgálati bizonyítvány | Megerősíti, hogy az acél megfelel a megadott minőségnek |
| Keménység ellenőrzése | Keménységi vizsgálati jelentés (HRC) | Megerősíti, hogy a hőkezelés elérte a célt |
| Ügy mélységi ellenőrzése | Metallográfiai jelentés (karburált formákhoz) | Megerősíti a karburáló réteg vastagságát |
| Élettartam garancia | Írásos garancia cikluskorláttal | Jogorvoslatot biztosít, ha a forma idő előtt meghibásodik |
| Ügyfélreferenciák | Kapcsolatok hasonló gyártási körülmények között | Megerősíti a valós teljesítményt |
Üzemünkben minden általunk szállított cementbeton tégla öntőformához teljes dokumentációt biztosítunk, beleértve a malomvizsgálati tanúsítványokat, keménységi jelentéseket és írásos élettartam-garanciánkat. Kérésre ügyfélreferenciát is biztosítunk. Felkérjük Önt, hogy ellenőrizze anyagi követeléseinket ezeknek a kritériumoknak megfelelően, és tekintsen partnerének a formagyártásban.
7. Mik a gyárunk legfontosabb termékparaméterei?
Az alábbi táblázat tartalmazza a cementbeton tégla formáink legfontosabb termékparamétereit, beleértve az általunk használt acélminőségeket és hőkezelési eljárásokat. Üzemünk az anyagspecifikációt is testreszabhatja, hogy megfeleljen a konkrét gyártási követelményeknek.
| Paraméter | Specifikációs tartomány | Megjegyzések |
| Keret anyaga | Q235B, Q345B, 16Mn | A merevség és a hegeszthetőség miatt van kiválasztva |
| Üreg/mag anyaga | 55Mn, 16Mn, ötvözött acél | Kopásállóság miatt van kiválasztva |
| Prémium opció | Vákuum-karburizált ötvözött acél | HRC 60-65, tokmélység 1,2-1,35 mm |
| Felületi keménység | HRC 58-62 (standard), HRC 60-65 (prémium) | Hőkezelés után igazolt |
| Magkeménység | HRC 33-40 | Fenntartja a keménységet |
| Élettartam (standard) | 60 000 - 80 000 ciklus | A blokk típusától és feltételeitől függ |
| Élettartam (prémium) | 90 000 - 100 000 ciklus | Garanciális burkoláshoz és üreges blokkformákhoz |
| Cserélhető alkatrészek | Igen (csavar szerkezet) | Csökkenti a karbantartási állásidőt |
| MOQ | 1 szett | Nagy rendelés esetén alkuképes |
| Átfutási idő | 3-6 hét | Bonyolultságtól és mennyiségtől függ |
Üzemünkben úgy gyártjuk a cementbeton tégla formáinkat, hogy megfeleljenek ezeknek és még sok másnak. Testreszabhatjuk az acélminőséget, a hőkezelést és az élettartam-garanciát az Ön egyedi igényei szerint. Minőségellenőrzési rendszerünk magában foglalja a nyersanyagok ellenőrzését, a folyamat közbeni ellenőrzést és a szállítás előtti végső ellenőrzést. Célunk, hogy ügyfeleinknek kiváló minőségű formákat biztosítsunk, amelyek megbízható teljesítményt és hosszú élettartamot biztosítanak.
8. Gyakran Ismételt Kérdések (GYIK)
1. kérdés: Mi a legjobb acélanyag a cementbeton tégla formához?
Válasz: A legjobb anyag a gyártási körülményektől függ. A mérsékelt volumenű szabványos gyártáshoz az 55#-os mangán acél megfelelő hőkezeléssel jó egyensúlyt biztosít a keménység, a szívósság és a költség között. A nagy mennyiségű csiszoló adalékanyaggal történő gyártáshoz a vákuum-karburált ötvözött acél keményebb felületet és hosszabb élettartamot biztosít. A PRO Industry Group Co., Ltd.-nél segítünk ügyfeleinknek kiválasztani a megfelelő anyagot blokktípusuk, gyártási mennyiségük és költségcéljaik alapján.
2. kérdés: Miért kell az 55#-os mangánacél gondos hőkezelésre?
Válasz: Az 55# mangán acél mérsékelten edzhető, és hajlamos megrepedni a vízhűtés során, ha a folyamatot nem ellenőrzik gondosan. A hőkezelésnek el kell érnie a kívánt felületi keménységet (HRC 58-62) anélkül, hogy oltórepedések keletkeznének. Üzemünkben szabályozzuk a hevítési sebességet, az oltási hőmérsékletet és a temperálási ciklust annak érdekében, hogy a forma elérje a megadott keménységet, miközben megőrzi szívósságát.
3. kérdés: Hogyan hosszabbítja meg a vákuumos karburálás a penész élettartamát?
Válasz: A vákuumos karburálás kemény felületi réteget hoz létre (HRC 60-65), amelynek mélysége 1,2-1,35 mm, miközben a mag szívós marad (HRC 33-40). Ez a „kemény héjú, szívós mag” szerkezet ellenáll a felületi kopásnak, miközben repedés nélkül nyeli el az ütéseket és a vibrációt. Az eredmény egy öntőforma, amely 90 000-100 000 ciklust bír ki, szemben a standard mangán öntőforma 60 000-80 000 ciklusával.
4. kérdés: Javítható-e az elkopott penész?
Válasz: Egyes esetekben az elhasználódott öntőforma hegesztéssel és újbóli megmunkálással javítható. A javítási folyamat azonban befolyásolhatja a hőkezelést és a forma méretpontosságát. A nagy pontosságú vagy nagy kopású formák esetében gyakran a csere a gazdaságosabb választás. Cserélhető alkatrész-kialakításunk lehetővé teszi a kopott magrudak és betétek cseréjét anélkül, hogy a teljes formaszerelvényt ki kellene cserélni.
5. kérdés: Mennyi a cementbeton tégla forma jellemző élettartama?
Válasz: Az élettartam függ az acél minőségétől, a hőkezeléstől, a blokk típusától, az adalékanyag koptatóképességétől és a karbantartástól. A szabványos mangánformák általában 60 000-80 000 ciklust bírnak ki. A vákuum-karburizált ötvözet öntőformák 90 000-100 000 ciklust vagy még tovább bírnak. A PRO Industry Group Co., Ltd.-nél írásos élettartam-garanciát vállalunk formáinkra a megadott anyag és alkalmazás alapján.
9. Következtetés
Az acélanyag kiválasztása az egyik legfontosabb döntés a cementbeton tégla öntőformák beszerzésében. A megfelelő acélminőség a megfelelő hőkezeléssel kombinálva meghatározza, hogy az öntőforma teljesíti-e a névleges élettartamát, vagy idő előtt meghibásodik. Az olyan mangán acélok, mint az 55Mn és a 16Mn, a teljesítmény és a költség bizonyított egyensúlyát kínálják a szabványos alkalmazásokhoz. A vákuum-karburált ötvözött acélok meghosszabbított élettartamot biztosítanak a nagy mennyiségű, koptatóanyag-gyártáshoz. A legfontosabb az, hogy az anyagot a gyártási feltételekhez igazítsák, és ellenőrizzék a szállító anyagigényeit dokumentáción és referenciákon keresztül. A PRO Industry Group Co., Ltd.-nél gyárunk több mint 15 éves tapasztalattal rendelkezik a szerszámgyártás területén, és ügyfeleinkkel együttműködve kiválasztjuk az optimális anyagspecifikációt az adott alkalmazáshoz.
Akár üreges blokkokat, járólapokat, szegélyköveket vagy speciális betontermékeket gyárt, kérjük, forduljon hozzánk, hogy megbeszéljük igényeit. Anyagtanúsítványokat, keménységi jelentéseket és élettartam-garanciát tudunk biztosítani. A minőség és az ügyfelek elégedettsége iránti elkötelezettségünk megbízható partnerré tett bennünket a blokkgyárak számára világszerte.
Lépjen kapcsolatba a PRO Industry Group Co., Ltd.-vel még mahogy megvitassák a cementbeton tégla öntőformáival kapcsolatos követelményeit, és felfedezzék, hogy anyagválasztásunk hogyan javíthatja a gyártási hatékonyságot és a szerszám élettartamát.
Előző :
-
Kapcsolódó hírek
- Hogyan befolyásolja a cementbeton tégla öntőforma pontossága a kész téglák minőségét?
- Mitől válik a testre szabott betontégla öntőforma megfelelő választássá a következetes gyártáshoz?
- Cementbeton tégla szemcseszórással végzett felületkezelő gép a hagyományos felületkezelési módszerekhez képest: melyik megoldás a hatékonyabb?
- Hogyan válasszuk ki a megfelelő burkoló betontégla formát tájprojektekhez
- Többe kerülnek a fa cementtégla raklapok, mint gondolná?
- Miért válasszon cementbetonkeverőt hatékony építési projektekhez?
Hagyj üzenetet